Absaugung im Betrieb
Silo-Entstaubungsanlage: Aufbau, Filter und Betrieb
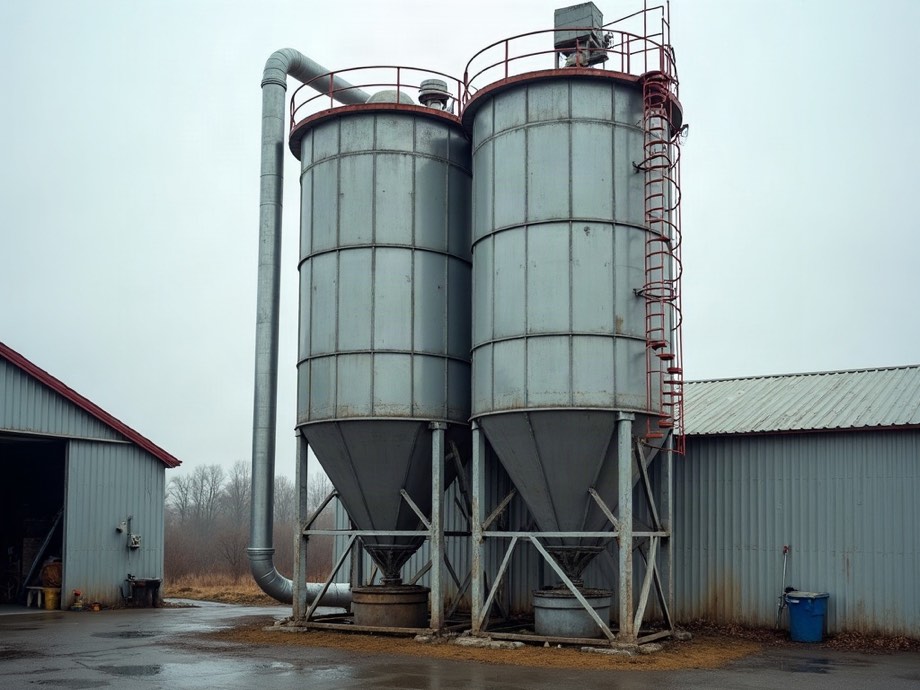
Beim Befüllen eines Silos wird die eingelagerte Luft nach oben verdrängt, und diese Luft nimmt Feinstaub mit. Eine Silo-Entstaubungsanlage sitzt auf dem Silodach, fängt die Verdrängungsluft ab und hält den Staub im Filter zurück, bevor die Abluft ins Freie tritt. Wer Zement, Kalk, Mehl oder Kunststoffgranulat lagert, hat damit das Bauteil vor sich, das über Emission, Produktverlust und Genehmigungsfähigkeit der gesamten Lagerstelle entscheidet.
Was macht eine Silo-Entstaubungsanlage am Silokopf?
Die Anlage trennt Staub von Luft, bevor die Luft das Silo verlässt. Staubbeladene Verdrängungsluft strömt durch ein Filtermedium, der Staub legt sich an der Oberfläche ab, die gereinigte Luft geht über den Abluftstutzen ab. Der abgeschiedene Staub fällt zurück in das Silo und bleibt Produkt.
Der Aufbau ist in allen Baugrößen derselbe. Auf einem Montageflansch am Silodach steht ein Gehäuse, darin hängen Filterelemente, darüber liegt der Reinluftraum mit dem Abluftstutzen. Ein Differenzdrucksensor misst den Druckverlust über dem Filter, eine kleine Steuerung schaltet die Abreinigung. Bei kleinen Behältern arbeitet die Einheit rein passiv, allein mit dem Druck, den der Befüllvorgang erzeugt. Bei größeren Silos und bei pneumatischer Befüllung zieht ein Ventilator oder ein Verdichter die Luft aktiv durch das Medium.
Die Trennung selbst läuft je nach Medium über mechanische Siebwirkung an der Oberfläche, über Trägheit im Anströmbereich oder über elektrostatische Anlagerung feiner Partikel. Entscheidend für die Praxis ist dabei nicht der Mechanismus, sondern die Frage, wie der abgelagerte Staub wieder vom Filter herunterkommt.
Wie arbeitet die Filterabreinigung per Druckluftimpuls?
Ein kurzer Druckluftimpuls fährt entgegen der Strömungsrichtung in das Filterelement und bläht es für einen Moment auf. Der Staubkuchen reißt ab und fällt ins Silo. Ausgelöst wird der Impuls vom Differenzdruck, nicht von der Uhr, sobald der Druckverlust die eingestellte Schwelle erreicht.
Gespeist wird die Abreinigung aus einem Druckbehälter am Gehäuse, den ein Magnetventil freigibt. Der Vordruck liegt nach Herstellerangabe bei rund 6 bar, je nach Baureihe plus minus 1 bar. Die Impulsdauer bewegt sich im Bereich von rund 100 Millisekunden, je nach Ventilgröße plus minus 50. Zu lange Impulse bringen keine bessere Reinigung, sie verbrauchen Luft und belasten das Gewebe an der Naht.
An die Luftqualität stellt diese Technik eigene Ansprüche. Öl und Wasser im Netz setzen die Düsen zu und verkleben das Filtermedium von der Reinluftseite her, also genau dort, wo keine Abreinigung mehr hilft. Als Bezug gilt Qualitätsklasse 1.4.1 nach der Norm ISO 8573-1, also ölfrei, trocken und partikelfrei. Eine Wartungseinheit mit Öl- und Wasserabscheider vor dem Behälter ist deshalb kein Zubehör, sondern Teil der Anlage. Wie sich ein zugesetztes Element im Betrieb überhaupt wieder frei bekommt, zeigt der Blick auf die Abreinigung gefalteter Filterelemente im Detail.
Welchen Impuls ein Element verträgt und wie oft es ihn braucht, hängt an seiner Bauform.
Woran unterscheiden sich Filterschlauch und Filterpatrone?
Der Filterschlauch ist ein langer Gewebeschlauch über einem Stützkorb, die Patrone ein kurzes, gefaltetes Element mit viel Fläche auf wenig Bauhöhe. Der Schlauch verträgt gröbere Staublasten und längere Impulse, die Patrone bringt die größere Filterfläche auf ein engbebautes Silodach.
Die gängigen Bauformen ordnen sich nach Staublast, Bauhöhe und Feinheit des Materials:
| Bauform | Arbeitet gut bei | Grenze im Betrieb |
|---|---|---|
| Filterschlauch | hoher Staublast, großem Volumenstrom | braucht Bauhöhe über dem Silodach |
| Filterpatrone | feinem Staub, engem Platz | empfindlich gegen klebrige Anhaftung |
| Lamellenelement | grobkörnigem Trockenstaub | geringere Abscheidung im Feinstaubbereich |
| Passiveinheit | kleinen Behältern, seltener Befüllung | ohne Druckluft keine echte Abreinigung |
Das Medium selbst entscheidet über die Feinheit. Eine Membran aus Polytetrafluorethylen auf dem Trägergewebe hält den Staub an der Oberfläche und lässt ihn beim Impuls geschlossen abfallen, statt ihn in die Tiefe des Gewebes zu lassen. Nach Herstellerangabe liegt die Temperaturgrenze eines Standardmediums aus Polyester bei rund 130 Grad Celsius, je nach Ausrüstung plus minus 10. Heißere Abluft verlangt Glas- oder Aramidfaser.
Welche Fläche am Ende nötig ist, ergibt sich nicht aus der Bauform, sondern aus der Luftmenge, die durch sie hindurch muss.
Wie wird der Volumenstrom einer Siloentstaubung bestimmt?
Maßgebend ist die Luftmenge, die beim schnellsten Befüllvorgang verdrängt wird, nicht das Silovolumen allein. Als Auslegungsfaustregel gelten rund 20 Kubikmeter je Stunde pro Kubikmeter Behältervolumen, je nach Befüllgeschwindigkeit plus minus 5. Ein Behälter mit 40 Kubikmetern landet damit bei rund 800 Kubikmetern je Stunde.
Dazu kommt die Luft, die das Fahrzeug selbst einträgt. Pneumatische Silofahrzeuge blasen das Produkt mit Druckluft ein, und diese Luft muss zusätzlich zur Verdrängungsluft abgeführt werden. Wer nur nach Behältergröße rechnet, baut die Anlage für den Mittelwert und nicht für die Spitze, die tatsächlich auftritt. Der Filter geht dann bei jedem Befüllen in den Grenzbereich.
Aus Volumenstrom und Filterfläche folgt die Anströmgeschwindigkeit am Medium. Bleibt diese zu hoch, drückt der Luftstrom den Staub in das Gewebe, der Druckverlust steigt dauerhaft und die Abreinigung kommt nicht mehr nach. Genau dieser Zusammenhang macht den Differenzdruck zur wichtigsten Messstelle der Anlage.
Warum steigt der Differenzdruck im Betrieb dauerhaft an?
Ein steigender Grundwert zeigt, dass der Staub nicht mehr vollständig abgeht. Der Filterkuchen bleibt teilweise stehen, die freie Fläche schrumpft, der Druckverlust wächst von Reinigungszyklus zu Reinigungszyklus. Erreicht der Wert trotz laufender Abreinigung die Herstellergrenze, ist das Element am Ende seiner Standzeit.
Die Ursachen lassen sich am Verlauf unterscheiden. Ein plötzlicher Sprung deutet auf ein defektes Magnetventil oder einen Druckluftabfall hin. Ein langsamer, stetiger Anstieg über Wochen gehört zum normalen Altern des Mediums. Ein Anstieg, der bei feuchtem Wetter kommt und bei trockenem wieder geht, weist auf hygroskopisches Material im Silo hin, etwa Zucker oder Salz. Nach Herstellerangabe liegt die Standzeit eines Filterelements bei rund 12 Monaten, je nach Staublast plus minus 6, und das Wartungsintervall richtet sich nach dieser Angabe und nicht nach dem Ausfall.
Ein stehender Filterkuchen ist nicht nur ein Leistungsproblem, bei brennbarem Staub ist er auch ein Sicherheitsthema.
Wofür gilt Explosionsschutz nach ATEX am Silo?
Für jeden Staub, der als brennbar eingestuft ist, also für Mehl, Zucker, Stärke, Holzstaub, viele Kunststoffe und einige Metallstäube. Im Filtergehäuse steht aufgewirbelter Feinstaub in Luft, und der Druckluftimpuls wirbelt ihn planmäßig auf. Damit liegt eine Zone vor, die eingeteilt und dokumentiert werden muss.
Die Richtlinien zum Explosionsschutz nach ATEX verlangen am Silofilter antistatisches oder leitfähiges Filtermedium, durchgehende Erdung von Gehäuse, Stützkorb und Flansch, und je nach Zone eine druckstoßfeste Bauweise oder eine Druckentlastungsklappe. Fehlt die Erdung einer einzigen Komponente, reicht die elektrostatische Aufladung des abfallenden Staubkuchens als Zündquelle.
Daneben greifen die Regelwerke zum Stoff selbst. Die Gefahrstoffverordnung verlangt die Gefährdungsbeurteilung und die Rangfolge der Schutzmaßnahmen, die Technische Regel für Gefahrstoffe TRGS 559 nennt für alveolengängigen Quarzstaub einen Arbeitsplatzgrenzwert von 0,05 Milligramm je Kubikmeter. Für die Emission nach außen nennt die TA Luft als Bezug für Gesamtstaub einen Wert von 20 Milligramm je Kubikmeter, bei krebserzeugenden Stäuben liegt er deutlich tiefer. Die Richtlinie VDI 3677 liefert die Auslegungs- und Prüfhinweise für Gewebefilter, das Bundes-Immissionsschutzgesetz regelt, ab welcher Größe die Lagerstelle überhaupt genehmigungspflichtig ist.
Wo diese Anforderungen bekannt sind und die Anlage trotzdem Staub lässt, liegt es meist an wenigen, immer gleichen Punkten.
Wodurch fällt eine Siloentstaubung im Betrieb aus?
Die häufigste Ursache ist nicht das Filterelement, sondern die Nebentechnik um das Gehäuse. Undichte Flanschverbindungen, feuchte Druckluft, ein verklemmtes Magnetventil und ein falsch eingestellter Schaltpunkt am Differenzdruck erklären die meisten Beanstandungen, lange bevor das Medium wirklich verbraucht ist.
Im Rundgang lohnt sich der Blick auf die Punkte, die sich ohne Messtechnik beurteilen lassen:
- Dichtung am Montageflansch: Eine Bypassströmung führt Staub ungefiltert ins Freie, sichtbar am Staubsaum rund um den Flansch.
- Kondensat im Druckluftbehälter: Wasser am Ablass bedeutet Wasser an den Düsen und verklebtes Medium von der Reinluftseite.
- Geräusch der Abreinigung: Fällt ein Impuls in der Reihenfolge aus, hängt das zugehörige Ventil oder die Steuerleitung.
- Staubbild am Abluftstutzen: Austretender Staub nach dem Befüllen zeigt einen Riss im Element oder einen gelösten Stützkorb.
- Rückfall in das Silo: Eine verstopfte Rückführung sammelt den Staub im Gehäuse, bis er die Fläche von unten zusetzt.
Hinzu kommt die Dokumentation. Differenzdruck, Abreinigungszyklen und Filterwechsel gehören in ein Protokoll, weil Emissionsmessungen nach Genehmigungsauflage nachgewiesen und mehrere Jahre aufbewahrt werden müssen. Ohne diese Aufzeichnung lässt sich ein steigender Grundwert im Nachhinein keiner Ursache zuordnen.
Wann lohnt sich die Nachrüstung einer Silo-Entstaubungsanlage?
Sobald ein Silo regelmäßig pneumatisch befüllt wird und die Verdrängungsluft bisher ungefiltert ins Freie geht. Sichtbare Staubfahnen beim Befüllen, Staubbelag auf Dach und Umgebung und Produkt, das als Staub verloren geht, sind die drei Anzeichen, die ohne Messung erkennbar sind.
Technisch ist die Nachrüstung an wenige Bedingungen gebunden. Das Silodach braucht einen tragfähigen Montageflansch, die Statik muss die zusätzliche Last aufnehmen, und für eine Anlage mit Druckluftabreinigung müssen Druckluft und Strom am Silokopf liegen. Fehlt die Druckluft, bleibt bei kleinen Behältern mit seltener Befüllung die passive Einheit, die ohne Abreinigung arbeitet und deshalb engere Grenzen hat. Wo der Volumenstrom hoch ist, die Leitung lang oder der Widerstand des Mediums groß, führt der Weg stattdessen zu einem aktiven Antrieb, etwa einem Verdichter nach dem Seitenkanalprinzip. Steht das Silo in einer eingeteilten Zone, entscheidet die Zoneneinteilung und nicht der Volumenstrom darüber, welche Bauweise überhaupt zulässig ist.